沖壓加工
沖壓加工是什麼?
沖壓加工是把金屬板材或捲料放在上下模具之間,由沖床施加壓力,讓材料沿著模具的形狀被切斷或產生塑性變形,每一次沖程就完成一個零件或一道工序。大部分沖壓在常溫下進行,稱為冷沖壓;汽車的部分高強度結構件則採用熱沖壓,先把鋼板加熱再成形,並在模具中冷卻。
沖壓的特點是「模具決定形狀,沖床提供力量」。模具完成後,每個零件的形狀幾乎一樣,生產速度也快,因此適合大量生產;相對地,開模需要時間與費用,數量太少時不一定划算。
沖壓工序可以分成哪幾類?
依材料是被切開還是被改變形狀,沖壓工序通常分成「分離工序」與「成形工序」兩大類,成形工序再依變形方式細分如下。
| 類別 | 常見工序 | 材料怎麼變化 | 零件例子 |
|---|---|---|---|
| 分離工序(沖裁) | 落料、沖孔、切邊、切口、剪切 | 材料沿刃口被剪斷,留下需要的部分 | 墊片、華司、零件外形、安裝孔 |
| 彎曲 | 折彎、捲邊、扭轉 | 材料沿直線或曲線彎折,厚度大致不變 | L型支架、U型扣件、鉸鏈 |
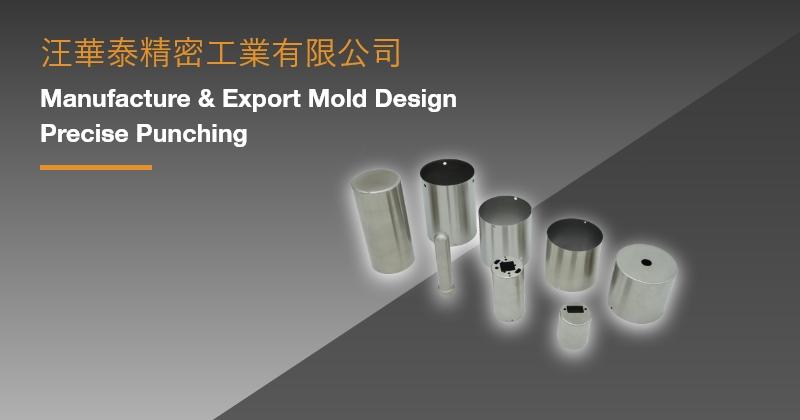
| 引伸(拉伸) | 圓筒引伸、方筒引伸、深抽 | 平板被拉入凹模,成為有底的中空件 | 杯狀外殼、馬達殼、不鏽鋼鍋 |
| 成形與壓縮 | 翻邊、脹形、縮口、壓筋、壓印、壓花 | 局部改變形狀或表面,增加剛性或做出圖案 | 補強筋、孔緣翻邊、銘板壓字 |
實際的零件常常要組合多道工序,例如先沖孔、再落料、最後折彎。工序怎麼排,會決定要用一套還是多套模具,詳見客製化模具沖壓。
從材料到成品的沖壓流程
- 確認圖面與規格:確認材質、板厚、公差、數量與表面處理,判斷哪些尺寸能用沖壓做到。
- 工序規劃與模具設計:決定工序順序、排樣方式與模具類型,並估算需要的沖床噸數。
- 模具製作與試模:模具加工組裝後上機試沖,量測樣品並修模,直到尺寸穩定。
- 材料準備:板材剪成條料,或直接使用捲料,搭配整平機與送料機上料。
- 量產沖壓:依產量選擇單沖或連續沖壓,生產中定時抽檢尺寸與毛邊。
- 二次加工與檢驗:依需求去毛邊、攻牙、焊接、熱處理或電鍍烤漆,檢驗合格後包裝出貨。
沖床本身怎麼運作、一次沖程中發生了什麼,請見沖床加工;不同沖床的結構與噸數差異,請見沖床設備種類。
沖壓適合做哪些零件?
適合沖壓的情況
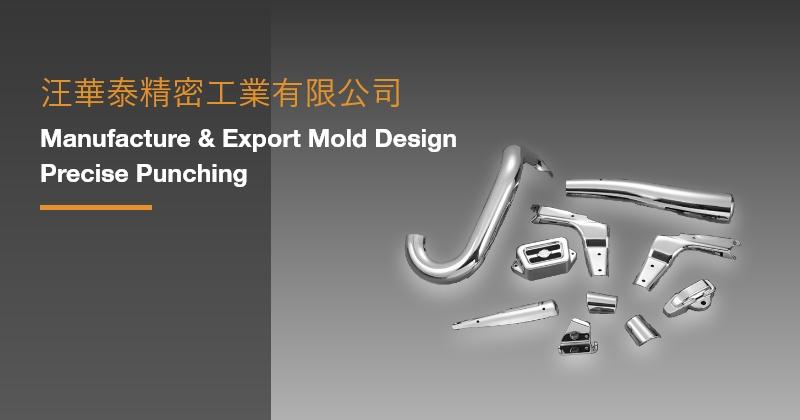
- 板狀或薄殼零件:支架、彈片、端子、遮蔽罩、外殼、墊片等以板材為原料的零件。
- 需求量大:模具費可以分攤到大量零件上,單價會隨數量明顯下降。
- 形狀要一致:同一套模具做出的零件尺寸重複性高,適合需要組裝互換的零件。
不一定適合沖壓的情況
- 數量很少或設計還在變動:開模後修改圖面就要修模或重開,打樣階段常先用雷射切割加折床製作。
- 厚實的立體零件:實心、厚壁或不是由板材構成的零件,通常改用切削、鍛造或鑄造。
- 很深或很複雜的造型:引伸深度大時需要分多道引伸,模具與試模成本都會增加,詳見深抽成型。
常見問題
「沖壓」和「衝壓」有什麼不同?
兩者指的是同一種加工方式,只是用字習慣不同。台灣業界常寫「沖壓」「沖床」,也有人寫「衝壓」「衝床」,查資料時兩種寫法都可以試試。
沖壓加工的精度大概能做到多少?
精度和材料、板厚、模具精度及沖床狀況都有關,沒有單一數字。一般來說,沖裁的尺寸比折彎穩定,折彎和引伸則容易受到材料回彈影響。實際能做到的公差,應以委託廠商依圖面評估的結果為準。
沖壓一定要開模嗎?
沖壓靠模具成形,所以一定需要模具,差別在於模具的複雜程度。少量時可以用結構簡單的單工程模,或先用雷射切割、折床製作樣品,確認設計後再開正式模具。
本文資料整理於2026年10月,內容為沖壓加工的一般性說明。實際可行的工序、精度與費用,請以委託廠商依圖面評估的結果為準。