深抽成型
深抽成型是什麼?
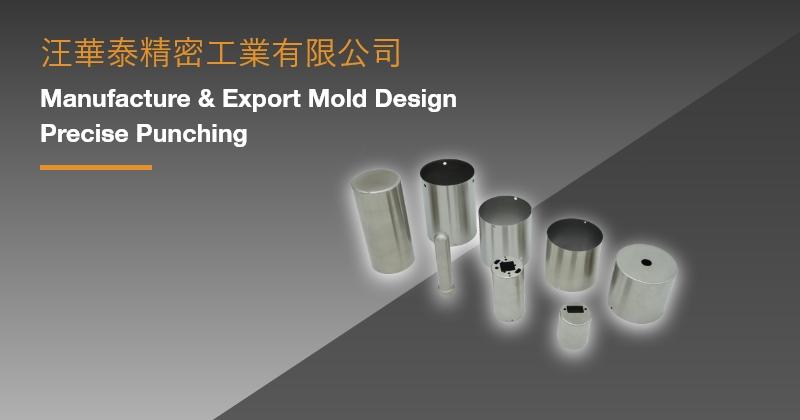
深抽成型(Deep Drawing)是把一片平板材料放在凹模上,由沖頭往下壓,讓材料被拉進凹模,變成有底的杯狀、筒狀或盒狀中空零件。業界也稱為深引伸、引伸加工、拉伸或抽引。和把材料切開的沖裁不同,深抽是讓材料流動、改變形狀,材料本身沒有被切除。沖壓工序的整體分類,請見沖壓加工。
常見的深抽件包括不鏽鋼鍋具、馬達與感測器外殼、電池殼、杯狀端蓋與各種容器。
深抽的原理:材料怎麼流動?
深抽時,壓料圈(壓邊圈)壓住板材的外緣,沖頭把中央部分往下推。外緣的材料一邊往內流、一邊被周向擠壓,經過凹模圓角後變成側壁。過程中各部位的受力不同:
- 凸緣(外緣):材料往內收縮,周向受到壓縮,壓料力不足時容易起皺。
- 側壁:承受把材料往下拉的拉力,厚度會有些變化。
- 底部圓角:拉力集中、材料變薄,是最容易破裂的位置。
因此壓料力要拿捏在「不起皺、也不拉破」的範圍內,模具圓角、潤滑與材料的延展性也都會影響結果。
引伸比與多道引伸
判斷一個零件能不能一次抽成,常用「引伸比」:毛胚直徑除以沖頭直徑。比值越大,代表一次要收縮的材料越多,加工越困難。工程教科書常用的經驗值是,圓筒件第一道的極限引伸比約為 2,也就是直徑最多縮小約一半;實際上限會隨材料、板厚、模具圓角與潤滑條件而變。
零件比這個極限更深時,就要分成多道引伸:第一道先抽成較寬較淺的杯子,再逐道縮小直徑、增加高度,後續每一道能縮小的比例會比第一道小。道數越多,模具與試模成本越高,有些材料在道次之間還需要退火,以恢復延展性。
深抽常見的缺陷
| 缺陷 | 常見位置 | 可能原因 | 常見對策 |
|---|---|---|---|
| 起皺 | 凸緣或側壁 | 壓料力不足、板材相對太薄 | 調整壓料力、使用拉延筋 |
| 破裂 | 底部圓角附近 | 引伸比過大、壓料力過大、圓角太小、潤滑不足 | 增加引伸道數、加大圓角、改善潤滑 |
| 耳狀(凸耳) | 杯口邊緣高低不一 | 材料的方向性(異向性) | 預留切邊量、選用方向性較小的材料 |
| 表面刮傷 | 側壁 | 模具表面粗糙、潤滑不良 | 模具拋光、改善潤滑 |
實際案例的分析,可以參考深引伸加工起皺與破裂案例。
深抽件的材料與設計要點
常用材料
- 深沖級冷軋鋼板:例如 SPCD、SPCE,延展性比一般冷軋鋼板好,適合較深的零件。
- 不鏽鋼:SUS304 常用於鍋具與容器,但加工硬化明顯,深抽需要的力量較大,道數規劃要保守。
- 鋁與銅合金:延展性佳,分別有重量輕與導電好的優點,常用於外殼與電池殼等零件。
設計時可以注意的地方
- 圓角不要太小:底部與凸緣的圓角太小容易拉破,設計允許時盡量加大。
- 預期壁厚會變化:深抽件的壁厚不是處處相同,底部圓角附近常會變薄,有強度要求的位置要在圖面上註明。
- 方形件比圓形件難:方盒的四個角材料堆積較多,深度相同時通常比圓筒更容易起皺或破裂。
- 預留切邊:深抽後杯口通常不平整,需要預留切邊量,再切成需要的高度。
- 搭配其他工序:深抽件常與翻邊、縮口、擴口等工序組合,翻邊的做法可以參考深引伸翻邊加工。
常見問題
深抽成型用的是什麼沖床?
機械沖床與油壓沖床都可以,取決於零件與產量。深抽在行程較高的位置就開始出力,油壓沖床能在整個行程維持設定的壓力,常用於較深或需要保壓的零件;機械沖床速度快,適合產量大的淺抽件,但要確認沖床的壓力曲線。各類沖床的比較,請見沖床設備種類。
深抽和旋壓有什麼不同?
兩者都能做出圓形的中空件。深抽靠模具一次或多次壓出形狀,適合大量生產;旋壓是讓板材隨主軸旋轉,用滾輪逐步壓靠在模具上成形,模具較簡單,適合少量或大型的迴轉體零件。
深抽成型的英文怎麼說?
深抽成型的英文一般是 Deep Drawing,深抽用的沖床稱為 Deep Drawing Press;材料規格中的「深沖級」則常以 Deep Drawing Quality(DDQ)表示。
本文資料整理於2026年10月。引伸比等數值為工程教科書常用的經驗值,零件實際能否一次成形,請以模具設計者依材料與形狀的評估為準。