深引伸加工起皺與破裂:原因判斷與改善方法
深引伸為什麼會起皺或破裂?
深引伸(深抽成型、深衝)是把平板拉進凹模,成為杯狀或筒狀零件的加工。外緣的材料往內收縮時受到壓縮,壓不住就會起皺;底部圓角附近的材料承受最大的拉力,超過材料能承受的程度就會破裂。這兩種缺陷是一體兩面:壓料力太小容易起皺,太大又容易拉破,製程調整就是在兩者之間找到平衡。
深引伸的原理與引伸比,請見深抽成型。
先看缺陷出現在哪裡
| 缺陷 | 常見位置 | 可能原因 |
|---|---|---|
| 凸緣起皺 | 杯口外緣 | 壓料力不足、板材相對太薄、凸緣面積大 |
| 側壁起皺 | 側壁中段 | 凹模圓角或沖頭與凹模間隙太大,側壁失去約束 |
| 底部圓角破裂 | 杯底與側壁的交界 | 引伸比過大、壓料力太大、沖頭圓角太小、潤滑不足 |
| 側壁破裂 | 側壁上段或凹模圓角附近 | 凹模圓角太小、材料延展性不足、模具表面粗糙 |
| 耳狀 | 杯口高低不一 | 材料的方向性(異向性) |
起皺的改善方向
- 調整壓料力:壓料力不足是起皺最常見的原因,可以逐步提高壓料力,但要注意不要因此拉破。
- 使用拉延筋:在壓料面設置拉延筋,增加材料流入的阻力,控制材料的流動。
- 檢查間隙與圓角:沖頭與凹模的間隙太大、凹模圓角太大時,側壁失去約束,也容易起皺。
- 調整毛胚尺寸:凸緣面積太大時,多餘的材料容易堆積,可以檢討毛胚的形狀與尺寸。
破裂的改善方向
- 降低單道的引伸量:引伸比超過材料極限時,把一次深抽改為多道引伸,讓每一道的變形量變小。多道引伸可以用多套模具或傳遞模,模具的選擇請見客製化模具沖壓。
- 加大圓角:沖頭與凹模的圓角太小時應力集中,設計允許時適度加大。
- 改善潤滑:在壓料面與凹模圓角處適當潤滑,減少材料流入的阻力;沖頭端通常不需要過多潤滑,以免材料在沖頭上滑動變薄。
- 檢討材料:改用延展性較好的深沖級材料,或在道次之間安排退火,恢復延展性。材料的比較請見客製化零件沖壓。
- 降低壓料力:壓料力過大時材料流不進凹模,要和起皺的風險一起權衡。
兩個常見情境
情境一:薄壁外殼的凸緣起皺
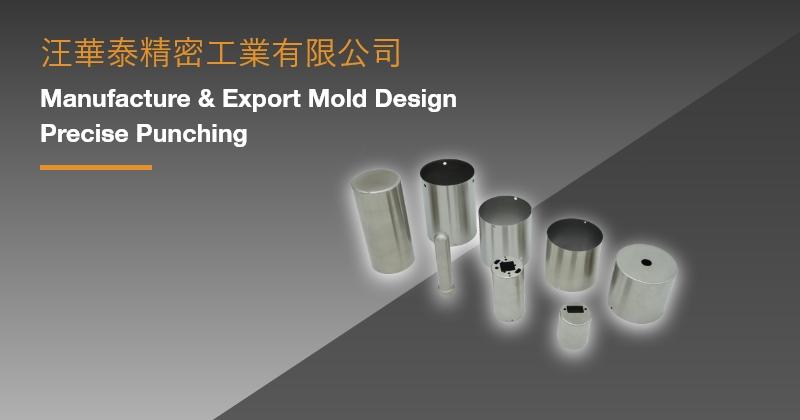
精密儀器或電子產品的薄壁金屬外殼,板厚相對於直徑較薄,凸緣更容易起皺。外殼如果需要平整的表面與良好的密封,即使輕微起皺也會影響組裝。常見的處理順序是先確認壓料力是否足夠且均勻,再檢查壓料圈的形狀與潤滑,必要時增加拉延筋。
情境二:較深的筒狀零件底部破裂
需要較大深度的筒狀零件,如果想一次抽成,底部圓角附近常會破裂。這類問題多半要從製程規劃著手,例如改成兩道或多道引伸、加大沖頭圓角,或改用延展性較好的材料;只調整壓料力通常不容易解決。
以上是常見狀況的描述,實際原因仍需依材料、模具與量測結果判斷。
常見問題
起皺和破裂會同時發生嗎?
會。例如壓料力分佈不均時,壓力不足的位置起皺、壓力過大的位置破裂。這時要檢查壓料圈的平行度與壓料面的接觸狀況,而不是單純調高或調低壓料力。
回彈也是深引伸的問題嗎?
深引伸件出模後尺寸也會略有回彈,側壁可能微微外張。對尺寸要求嚴格的零件,可以透過整形工序或模具補償改善;高強度材料的回彈較明顯,更需要注意。深抽件後續的翻邊加工,可以參考深引伸翻邊加工介紹。
成形模擬有幫助嗎?
有。成形模擬軟體可以在開模前預估容易起皺、變薄或破裂的位置,用來檢討毛胚形狀、圓角與道次規劃,減少試模次數,但仍要以實際試模結果確認。
本文資料整理於2026年10月。缺陷原因與對策為一般性的整理,實際改善方式請以模具設計者依材料、模具與試模結果的判斷為準。