深引伸翻邊加工成型介紹 | 深抽成型 /深衝 | 新北專業沖壓廠
翻邊加工是什麼?
翻邊(Flanging)是在零件的邊緣或孔的周圍,沿著曲線或直線折出一圈立邊的沖壓成形工序。翻邊可以增加邊緣的剛性、去除鋒利的邊緣,也能提供焊接、鉚接或攻牙的接合面。
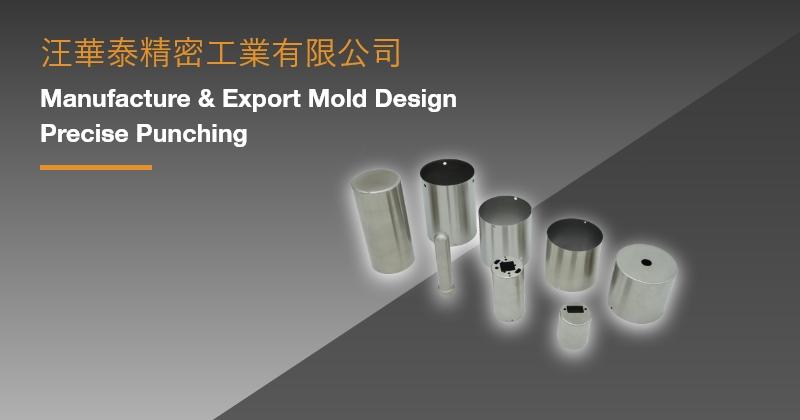
翻邊很少單獨使用,常與深引伸(深抽成型、深衝)組合:先把板材抽成杯狀或筒狀,再對杯口或底部的孔進行翻邊。深抽本身的原理,請見深抽成型。
翻邊有哪些種類?
| 種類 | 做法 | 常見用途 |
|---|---|---|
| 孔翻邊(翻孔) | 先沖出預孔,再把孔緣往上翻成立邊 | 薄板攻牙孔、管件接合孔、補強孔緣 |
| 外緣翻邊 | 沿零件外緣折出立邊,邊緣可以是直線或曲線 | 外殼邊緣補強、組裝接合面 |
| 杯口翻邊 | 在深抽件的杯口向外或向內翻出凸緣 | 容器口部、與其他零件接合 |
翻邊時立邊的材料會被拉長或壓縮:沿凸出的曲線翻邊時,立邊受到壓縮,容易起皺;沿凹入的曲線或孔緣翻邊時,立邊受到拉伸,容易開裂。
深引伸翻邊的加工方式
- 深引伸成形:將平板以沖床與模具拉伸成初步的筒狀或杯狀零件,必要時分成多道引伸。
- 切邊:深抽後的杯口通常高低不平,先切成需要的高度。
- 沖預孔:孔翻邊時,在要翻孔的位置沖出比最終孔徑小的預孔。
- 翻邊:以翻邊模具對邊緣或孔緣施壓,讓材料沿模具方向翻起,形成需要的立邊。
這些工序可以分成多套模具,也可以整合在連續模或傳遞模中,模具類型的比較請見客製化模具沖壓。
翻邊的優點
- 提高剛性:立邊能增加邊緣的剛性,減少零件變形。
- 提升安全與外觀:把鋒利的剪切邊翻起,降低割傷的風險,外觀也較整齊。
- 方便組裝:增加接觸面積,方便焊接、鉚接;孔翻邊增加孔壁長度,薄板也能攻出較多牙數。
翻邊設計的注意事項
- 翻邊高度有限:孔翻邊時孔緣被拉長,翻邊越高、預孔越小,孔緣越容易開裂。需要較高的立邊時,可能要先引伸再翻邊。
- 預孔的品質:預孔孔緣的毛邊與微裂紋,會在翻邊時被拉開成裂縫,預孔的毛邊方向與品質要特別控制。
- 材料延展性:延展性好的材料較適合翻邊,硬度高的材料可能需要改選較軟的等級。
- 預期立邊變薄:孔翻邊的立邊頂端會變薄,有強度或攻牙需求時,應在圖面上註明。
深引伸過程中常見的起皺與破裂問題,可以參考深引伸加工起皺與破裂案例。
常見問題
翻邊和折彎有什麼不同?
折彎是沿直線把板材彎曲,彎曲處的材料長度幾乎不變;翻邊常沿曲線或孔緣進行,立邊的材料會被拉長或壓縮,所以比單純折彎更容易起皺或開裂。
孔翻邊後可以直接攻牙嗎?
可以,這是薄板增加螺紋長度的常見做法。翻邊的高度、壁厚與預孔大小,要配合螺紋規格設計,建議與沖壓廠一起確認。
翻邊開裂怎麼改善?
常見的做法包括加大預孔、降低翻邊高度、改善預孔的斷面品質,或改用延展性較好的材料。實際原因需要觀察裂紋的位置與形狀來判斷。
本文資料整理於2026年10月。翻邊的可行高度與預孔尺寸會隨材料與板厚變化,實際設計請以模具設計者的評估為準。